چرا برخی قطعات پلاستیکی بعد از تولید حباب و ترک دارند؟
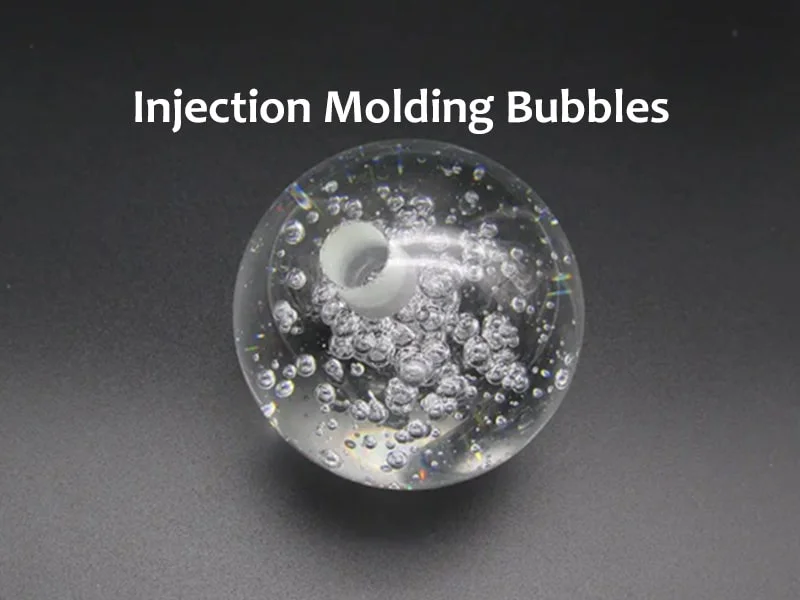
بروز حباب و ترک در قطعات پلاستیکی پس از خروج از دستگاه تزریق، عمدتاً ریشه در سه عامل صنعتی دارد: محبوس شدن گاز یا رطوبت در داخل مذاب، افت حجم و انقباض (Shrinkage) کنترل نشده در ضخامت های بالا، و آزاد شدن تنش های پسماند در ساختار مکانیکی پلیمر. حباب ها معمولاً به دو شکل ظاهر می شوند؛ یا در اثر تبخیر آب و گیر افتادن هوای داخل سیلندر شکل می گیرند، یا به صورت «حباب خلأ» به دلیل کمبود فشار نگهدارنده در مرحله خنک کاری قطعه ایجاد می گردند.
از سوی دیگر، ترک خوردگی قطعات پلاستیکی نتیجه مستقیم عدم توازن در سرعت خنک کاری، طراحی غیراصولی قالب (مانند وجود گوشه های تیز و تمرکز تنش) یا اعمال نیروی غیرمتعارف توسط سیستم پران (Ejection) است. برای رفع این عیوب، اپراتورها و مهندسین تولید باید ضمن کالیبراسیون دقیق پارامترهای ماشین تزریق نظیر سرعت تزریق، پروفیل دمایی و فشار هولد، از آماده سازی و رطوبت گیری صحیح مواد اولیه پلیمری اطمینان حاصل کنند.
شناخت ماهیت حباب ها در قطعات تزریقی
برای عیب یابی دقیق در خط تولید، ابتدا باید نوع حبابی که در قطعه ایجاد شده است را شناسایی کرد. حباب ها در صنعت تزریق پلاستیک به دو دسته کلی تقسیم می شوند که هر کدام منشأ فیزیکی متفاوتی دارند.
حباب های خلأ (Vacuum Voids)
حباب های خلأ معمولاً در بخش های ضخیم قطعه پلاستیکی مشاهده می شوند. پلاستیک ها عایق های حرارتی خوبی هستند؛ به همین دلیل، هنگام خنک شدن قطعه در داخل قالب، لایه بیرونی که با فلز سرد قالب در تماس است به سرعت منجمد می شود. اما هسته مرکزی قطعه همچنان گرم و مذاب باقی می ماند. با گذشت زمان و سرد شدن هسته مرکزی، پلاستیک دچار انقباض (افت حجم) می شود. از آنجا که لایه بیرونی کاملاً سفت شده و اجازه تغییر ابعاد را نمی دهد، پلاستیک در مرکز قطعه از هم گسسته شده و یک فضای خالی یا خلأ ایجاد می کند.
حباب های گازی (Gas Pockets)
این حباب ها برخلاف حباب های خلأ، حاوی گاز یا هوای محبوس شده هستند. زمانی که سرعت تزریق بسیار بالا باشد، هوای موجود در حفره های قالب فرصت خروج از طریق مسیرهای هواگیری (Vents) را پیدا نمی کند و در داخل مذاب پلاستیک گیر می افتد. همچنین، تجزیه حرارتی پلیمر در اثر دمای بیش از حد سیلندر ماردون می تواند گازهای فرعی تولید کند که به شکل حباب های سطحی یا عمقی در محصول نهایی نمایان می شوند.
تاثیر مستقیم رطوبت و اهمیت پیش پردازش مواد
پلیمرهای مهندسی مانند پلی آمید (PA)، پلی کربنات (PC)، پلی اتیلن ترفتالات (PET) و ای بی اس (ABS) در دسته مواد جاذب رطوبت (Hygroscopic) قرار می گیرند. این مواد رطوبت محیط را به داخل ساختار مولکولی خود جذب می کنند. اگر این گرانول ها بدون فرآیند رطوبت گیری وارد ماردون دستگاه تزریق شوند، آب موجود در آن ها تحت دمای بالای ذوب به سرعت تبخیر شده و به بخار تحت فشار تبدیل می گردد.
این بخار آب در داخل توده پلاستیک محبوس شده و خود را به شکل رگه های نقره ای (Silver Streaks) روی سطح قطعه یا حباب های درونی نشان می دهد. علاوه بر عیوب ظاهری، رطوبت باعث پدیده هیدرولیز (Hydrolysis) شده و زنجیره های پلیمری را می شکند که این امر افت شدید مقاومت مکانیکی را در پی دارد. در واحدهای تولیدی استاندارد، افزایش کیفیت خط تولید محصولات پلاستیکی با گازگیر یک اصل پذیرفته شده است که به طور مستقیم مانع از ایجاد تخلخل و ترک در قطعه می شود. تجهیزات رطوبت گیر و خشک کن های صنعتی (Hopper Dryers) با دمیدن پیوسته هوای گرم و خشک، میزان رطوبت گرانول ها را پیش از ورود به منطقه تغذیه به محدوده مجاز می رسانند و پایداری فرآیند ذوب را به طور کامل تضمین می کنند.
بررسی دلایل ساختاری ترک خوردگی قطعات پلاستیکی
ترک ها در قطعات پلاستیکی ممکن است بلافاصله پس از خروج از قالب یا حتی هفته ها بعد در انبار ظاهر شوند. این پدیده تحت تاثیر عوامل متعددی رخ می دهد.
تنش های پسماند (Residual Stresses)
پلیمرها از زنجیره های طولانی تشکیل شده اند. هنگام تزریق با فشار و سرعت بالا، این زنجیره ها در جهت جریان کشیده می شوند. اگر قطعه به سرعت و به طور نامتوازن خنک شود، این زنجیره ها فرصت بازگشت به حالت طبیعی خود را پیدا نکرده و تنش در ساختار آن ها قفل می شود. این تنش های پسماند، به مرور زمان یا با وارد شدن کمترین ضربه فیزیکی، به شکل ترک های مویی (Crazing) یا شکستگی های عمیق آزاد می شوند.
تمرکز تنش و طراحی نامناسب قطعه
یکی از اصول اولیه در طراحی قطعات پلاستیکی، پرهیز از ایجاد گوشه های تیز داخلی است. گوشه هایی که بدون شعاع گذاری (Radiusing) مناسب طراحی شده باشند، به عنوان نقاط تمرکز تنش عمل می کنند. در زمان سرد شدن قطعه یا هنگام اعمال نیروی خارجی، بیشترین میزان فشار در این نقاط جمع شده و ساختار قطعه را مستعد ترک خوردگی می سازد. حفظ ضخامت یکنواخت دیواره ها نیز برای جلوگیری از انقباض نامتقارن الزامی است.
تخریب پلیمری در اثر مواد بازیافتی
استفاده بیش از حد از مواد آسیابی یا بازیافتی (Regrind) باعث کوتاه شدن طول زنجیره های پلیمری می شود. پلاستیکی که چندین بار تحت تنش حرارتی و برشی درون ماردون قرار گرفته باشد، خاصیت ارتجاعی خود را از دست داده و به شدت ترد و شکننده می شود. این افت خواص، قطعه را در برابر ترک خوردگی های مکانیکی بسیار آسیب پذیر می کند.
مشکلات مرتبط با قالب و سیستم خروج قطعه
طراحی قالب تزریق نقش تعیین کننده ای در سلامت نهایی محصول دارد. در بسیاری از موارد، قطعه پلاستیکی در داخل قالب کاملاً سالم است، اما در مرحله پران (Ejection) دچار آسیب می شود. اگر زاویه خروج (Draft Angle) در دیواره های قالب به اندازه کافی لحاظ نشده باشد، پلاستیک پس از انقباض به دور ماهیچه های قالب (Cores) می چسبد.
در این حالت، پین های پران برای خارج کردن قطعه مجبور به اعمال نیروی بسیار زیادی هستند. از آنجا که پلاستیک در لحظه خروج هنوز مقداری گرم و نرم است، این نیروی متمرکز باعث ایجاد ترک های موضعی یا حتی سوراخ شدن قطعه در اطراف محل تماس پین ها می شود. پولیش نبودن سطح حفره قالب نیز می تواند اصطکاک را افزایش داده و روند خروج قطعه را مختل کند.
تنظیمات کلیدی ماشین تزریق برای رفع عیوب
اصلاح تنظیمات دستگاه تزریق، در دسترس ترین روش برای رفع عیوبی مانند حباب و ترک است. تغییرات باید به صورت گام به گام انجام شود تا تاثیر هر پارامتر قابل سنجش باشد.
| نشانه ظاهری عیب | منشأ اصلی در ماشین و قالب | راهکار اصلاحی و تنظیمی |
|---|---|---|
| حباب خلأ در مرکز قطعه ضخیم | افت حجم، انجماد زودهنگام گلویی قالب | افزایش فشار و زمان هولد، گشاد کردن ابعاد گیت |
| حباب های گازی سطحی | عدم تهویه هوا، سرعت بالای تزریق | ایجاد شیار هواگیری در قالب، کاهش سرعت تزریق |
| ترک های مویی (Crazing) | سرد شدن بیش از حد قطعه، تنش پسماند | افزایش دمای قالب، تعدیل دبی آب خنک کاری سیستم |
| ترک در محل تماس پین پران | گیرکردن قطعه، اعمال نیروی نامتقارن خروج | افزایش زاویه درفت دیواره ها، پولیش سطح قالب |
بهینه سازی فشار و زمان نگهدارنده (Hold Pressure & Time)
برای رفع حباب های خلأ، فشار هولد نقشی اساسی دارد. پس از پر شدن قالب، دستگاه باید مقدار بیشتری از مذاب را با فشار ثابت به داخل حفره تزریق کند تا انقباض ناشی از خنک کاری جبران شود. اگر زمان هولد کمتر از زمان انجماد گلویی (Gate Freeze Time) باشد، پلاستیک مذاب به داخل راه گاه پس زده و قطعه با افت حجم و حباب خلأ مواجه می شود.
کنترل پروفیل دمایی سیلندر و قالب
دمای بیش از حد سیلندر باعث تخریب حرارتی مواد و تولید گاز می شود که خروجی آن ایجاد حباب و ترد شدن قطعه است. از سوی دیگر، پایین بودن بیش از حد دمای قالب باعث انجماد سریع مذاب شده و تنش های حرارتی شدیدی در قطعه ایجاد می کند. تنظیم دقیق دمای آب در گردش قالب برای ایجاد یک نرخ خنک کاری ملایم و یکنواخت ضروری است.
چشم انداز کاهش ضایعات در فرآیند تزریق
مدیریت عیوبی مانند حباب و ترک نیازمند رویکردی مهندسی و چندجانبه است که از مرحله آماده سازی مواد اولیه آغاز شده و تا طراحی هندسه قالب و تنظیم پارامترهای فشار و دمای ماشین امتداد می یابد. با پیاده سازی رویه های استاندارد مانند رطوبت گیری دقیق پلیمرها، بهینه سازی سیستم های هواگیری قالب و کالیبراسیون مستمر فشارهای نگهدارنده، واحدهای صنعتی می توانند نرخ ضایعات خط تولید را به حداقل رسانده و قطعاتی با بالاترین یکپارچگی ساختاری تولید کنند.
سوالات متداول
- آیا حباب خلأ باعث کاهش استحکام قطعه پلاستیکی می شود؟
بله، حباب های خلأ با کاهش سطح مقطع موثر قطعه، یک نقطه ضعف ساختاری ایجاد می کنند که تحت بارگذاری مکانیکی منجر به شکستگی می شود. - چگونه بفهمیم حباب داخل قطعه گازی است یا خلأ؟
اگر قطعه پلاستیکی را با احتیاط حرارت دهید و ناحیه حباب دار متورم شود، حباب از نوع گازی است؛ اما اگر سطح پلاستیک به سمت داخل فرو رفت، با حباب خلأ مواجه هستید. - چرا قطعه پلاستیکی چند روز بعد از تولید در انبار ترک می خورد؟
این پدیده به دلیل آزاد شدن تدریجی تنش های پسماند داخلی است که به خاطر خنک کاری نامتوازن یا طراحی نامناسب قالب در ساختار پلیمر قفل شده بودند.


